SMC片材機組有哪些關鍵技術?
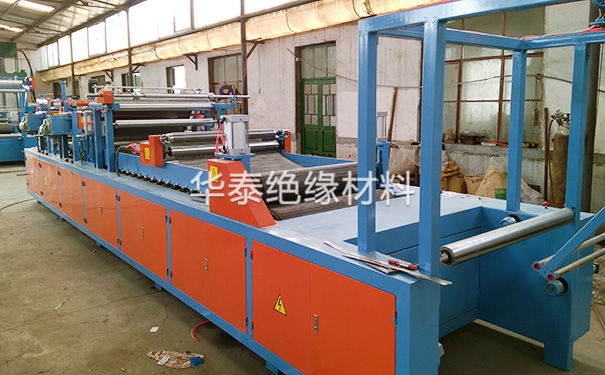
SMC(片狀模塑料)片材機組的生產過程涉及將樹脂、填料、增強纖維等多種材料均勻混合并成型,其關鍵技術貫穿于整個生產流程。結合行業公開資料,SMC片材機組的關鍵技術主要體現在以下幾個方面:
一、 樹脂糊制備與涂布技術
這是SMC生產的基礎。樹脂糊由不飽和聚酯樹脂(或環氧樹脂)、填料、顏料、增稠劑、引發劑等混合而成。
混合均勻度控制:混合過程中的速度、溫度和時間必須精確控制,以確保各組分均勻分散,防止空氣卷入,并實現粘度的精準控制。
精密刮刀涂布:采用刮刀或計量系統將樹脂糊涂布到下層載體薄膜(如PE膜)上。涂布厚度的高度一致性至關重要,它直接決定了片材的纖維體積分數和重量均勻性。
二、 高精度切紗與纖維分布技術
切紗系統是SMC生產線的前端核心,直接影響片材的力學性能。
伺服驅動與高精度切割:主流切紗系統采用伺服電機驅動,切紗速度可達0-50m/min,切割精度控制在±1mm以內。刀輥通常采用螺旋形設計,以降低噪音并延長刀片壽命。
纖維分布控制:切斷后的玻璃纖維(或碳纖維)需要均勻沉降在樹脂糊上。可根據需求實現隨機分布(各向同性強度)或分區/圖案化分布(定向增強)。
含紗量無級調節:通過調速電機實現切紗速度的無級變速,從而在較大范圍內(如15%-40%或更高)靈活調節玻璃纖維的含量。
三、 浸漬、壓實與脫泡技術
該環節旨在使纖維被樹脂完全浸透,并排出內部空氣。
多輥揉捏浸漬:設備內部排列多種類型和尺寸的輥筒,使片材在通過復雜的“彎曲”路程時,受到彎曲和延伸作用,從而完成樹脂對纖維的深度浸漬。
氣動壓實與張力控制:采用網帶壓料和氣動升降/松緊調節的方式,確保壓實壓力均勻,既能驅趕氣泡、使片材壓緊成均一厚度,又不會損壞纖維。對于環氧SMC等特種材料,對設備的張力控制要求更高。
四、 自動化收卷與裁截技術
力矩電機收卷:卷取部分配備力矩電機,可實現卷取速度的自動調整和自動收卷,配合氣動夾裝裝置提高效率。
雙工位與自動裁截:先進的生產線(如環氧SMC片材機組)采用雙工位收卷設計,并實現主副機薄膜自動粘結與自動裁截,大幅提升連續生產效率,減少停機時間。
五、 智能化與溫控技術(針對特種SMC)
隨著環氧SMC、光感SMC等高端材料的應用,機組的控制系統也進行了升級。
溫度分區控制:環氧樹脂對溫度極其敏感,機組需具備精確的溫度分區控制能力,以適應不同粘度環氧體系的連續穩定生產。
自動化控制:現代SMC機組具備較高的自動化程度,既支持手動獨立操作各部件,也可通過一鍵式按鈕完成全流程自動化動作,確保工藝參數的穩定重現。
綜上所述,SMC片材機組的技術壁壘在于如何將樹脂流變特性、纖維精密分布、均勻浸漬壓實以及自動化控制完美結合,從而生產出厚度均勻、無氣泡、纖維分布一致的優質片材。